Giriş
Şüşə qapaqları dünyada ən yüksək həcmli plastik məhsullar sırasındadır. Tək bir içki və ya su markası gündə milyonlarla qapaq istehlak edə bilər. Bu tələbatı ödəmək üçün qəlib və proses texnologiyaları təkamül edərək hər qəlibdə 48, 64 və hətta 96 boşluq olmaqla 4 saniyədən aşağı dövrlərdə qapaqlar istehsal etmişdir. Bu məkanda iki dominant texnologiya rəqabət aparır: sıxılma qəlibləmə və enjeksiyon qəlibləmə. Hər birinin öz güclü tərəfləri var və onları başa düşmək bağlama sənayesinə xidmət edən hər hansı qəlib istehsalçısı və ya qəlibçi üçün vacibdir.
Yüksək kavitasiyalı qablaşdırma qəliblərində onillik təcrübəyə malik bir qəlib texniki olaraq, mən sizə hər iki üsulun texniki nüansları ilə tanış olacağam və daha sonra yüksək sürətli, yüksək boşluqlu qapaq istehsalına imkan verən inyeksiya qəlibləmə texnologiyalarına diqqət yetirəcəyəm - qaynar klapan qapısına nəzarət, yüksək sürətli boşalma və ya soyutma optimallaşdırması 48-boşluq qapağı qəlib nümunəsi.
1. Qapaqlar üçün sıxılma qəlibləmə və enjeksiyon qəlibləmə
Sıxılma Kalıplama Prosesi:
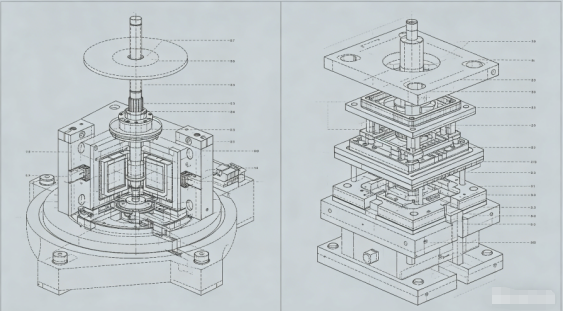
Əvvəlcədən çəkilmiş ərinmiş plastik parison (adətən PP və ya HDPE) açıq qəlib boşluğuna atılır. Kalıp bağlanır, materialı qapağın formasına sıxır. Qısa soyuduqdan sonra qapaq çıxarılır. Bu proses davamlı və fırlanandır: karuseldə çoxlu qəliblər ardıcıllıqla açılır və bağlanır.
Enjeksiyon qəlibləmə prosesi:
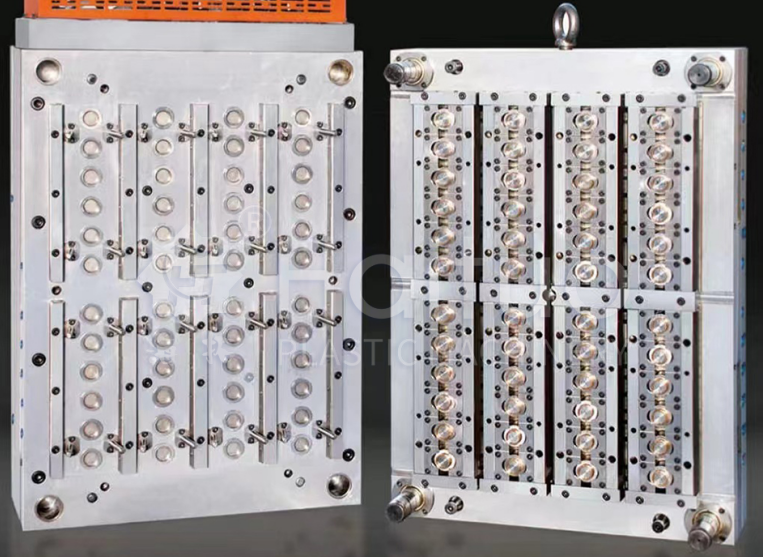
Ərinmiş plastik yüksək təzyiq altında qapalı qəlib boşluğuna vuruluristi qaçış sistemidir. Qablaşdırmadan və soyuduqdan sonra qəlib açılır və qapaqlar çıxarılır. Kalıbın 32, 48, 64 və ya daha çox boşluqları ola bilər.
|
Xüsusiyyət |
Sıxılma Kalıplama |
Enjeksiyon qəlibləri |
|
Döngə vaxtı |
2-4 saniyə (çox sürətli) |
4-8 saniyə (kavitasiyadan asılıdır) |
|
Kavitasiya |
Limitsiz (fırlanan) |
Maşın sıxacının tonajı və lövhə ölçüsü ilə məhdudlaşır |
|
Qapaq dizaynının elastikliyi |
Məhdud (simmetrik, sadə formalar) |
Yüksək (alt kəsiklər, canlı menteşələr, astarlar) |
|
Çəki tutarlılığı |
Əla (±0,3%) |
Yaxşı (±1%) klapan qapısı nəzarəti ilə |
|
İlkin alət investisiyası |
Çox yüksək (fırlanan pres) |
Orta kavitasiya üçün aşağı salın |
|
Material tullantıları |
Minimal (qaçış yoxdur) |
Hot runner ilə sıfır ola bilər |
|
Ən yaxşı proqram |
Sadə, yüksək həcmli su/CSD qapaqları |
Laynerləri olan mürəkkəb qapaqlar, saxtakarlıq üçün dəlil lentləri |
Hökm:Ultra yüksək həcmli, çox sadə qapaqlar (məsələn, 28 mm su qapaqları) üçün sıxılma qəlibi üstünlük təşkil edir. Lakin dəqiqlik, saxtakarlıq halqaları, layner inteqrasiyası və ya mürəkkəb həndəsə tələb edən əksər qapaqlar üçün yüksək kavitasiyalı qəliblərlə injection qəlibləmə üstünlük verilən seçimdir.
2. Qapaq Kalıplarında İsti Qaçış Valf Qapısına Nəzarət
Yüksək kavitasiyalı qapaqlı inyeksiya qəliblərində isti qaçışçı ürəkdir. Adi açıq qapılar cızıla və ya sıza bilən qapı izi buraxır. Valf qapıları əksər içki qapaqları üçün vacibdir.
Vana qapıları necə işləyir:
Pnevmatik və ya hidravlik olaraq işə salınan sancaq, boşluq doldurulduqdan və qablaşdırıldıqdan sonra qapını bağlamaq üçün irəli hərəkət edir. Bu, əriməni təmiz şəkildə kəsir və minimal şahid izi buraxır.
Yüksək kavitasiyalı qapaq qəlibləri üçün əsas tələblər:
İpucu: Daxili astarları olan qapaqlar üçün (məsələn, şirə qapaqları üçün oksigen bariyer örtükləri) qapaq qapaqları qalıqları gizlətmək üçün tez-tez qapaq boşluğunun (alt-qapı) içərisinə yerləşdirilir.
3. Yüksək Sürətli Ejeksiyon: Mexanik və Pnevmatik4 saniyəlik dövrədə ejeksiyon sürətli və tamamilə etibarlı olmalıdır. Qapaq formalarında iki əsas üsul istifadə olunur:
Mexanik ejeksiyon (soyuducu lövhə):
Yay yüklü striptizci lövhə nüvəni əhatə edir. Kalıp açıldıqda, soyuducu boşqab nüvəyə nisbətən irəli itələnir, qapağı çıxarır. Bu sadə və möhkəmdir, lakin geri dönüş vuruşu saniyənin bir hissəsini əlavə edir.
Pnevmatik ejeksiyon (hava partlaması):
Sıxılmış hava (3-6 bar) nüvədən keçir, qapağı üfürür. Bu, son dərəcə sürətli və yumşaqdır, lakin mükəmməl nüvə sızdırmazlığı tələb edir və səs-küylü ola bilər.
Yüksək kavitasiyalı qapaq qəlibləri üçün tipik təcrübə:
Qapağı nüvədən qaldırmaq üçün qısa soyucu lövhə hərəkətini (2-3 mm) birləşdirin, sonra onu təmizləmək üçün hava zərbəsi edin. Soyuducu lövhə qapağın nüvədən bərabər şəkildə qırılmasını təmin edir, hava isə qapağın sızdırmazlıq səthinə toxunmadan boşalmanı tamamlayır.
Boşaltma vaxtı:Ejeksiyon vuruşu, sabit yarım ilə toqquşmamaq üçün qəlib tam açıq olduqdan sonra baş verməlidir. Qabaqcıl qəliblər dəqiq vaxtı təyin etmək üçün camla işləyən və ya servo idarə olunan soyucu lövhələrdən istifadə edir.
4. Qapaq Kalıpları üçün Soyutma Optimizasiyası
Soyutma dövriyyə vaxtının 60-80%-ni sərf edir. Yüksək kavitasiyalı qapaqlı qəliblərdə səmərəli soyutma 5 saniyədən aşağı dövrlərə nail olmaq üçün açardır.
Əsas soyutma:Əsas pin adətən ən isti hissədir. Nüvədəki ənənəvi düz soyutma kanalları səmərəsizdir.
Daha yaxşı üsullar daxildir:Bubblers (fırlanan boru əlavələri): Soyuducu kiçik bir boru ilə nüvənin dibinə axır və istiliyi çıxararaq həlqədən geri qayıdır.
Spiral soyuducu əlavələr:Maksimum səth təması üçün spiral axın yolu yaradaraq, özəyi daxilə bir spiral yiv işlənir.
Konformal soyutma (3D çap edilmiş əlavələr): Mürəkkəb nüvələr üçün uyğun kanalları olan əlavə olaraq hazırlanmış əlavələr soyutma müddətini 30-40% azalda bilər.
Boşluğun soyudulması:Boşluğun yarısı da aqressiv soyutmaya ehtiyac duyur. Boşluq səthinə mümkün qədər yaxın (1,5-2,5 mm məsafə) qabarcıqlardan və ya düz kanallardan istifadə edin.
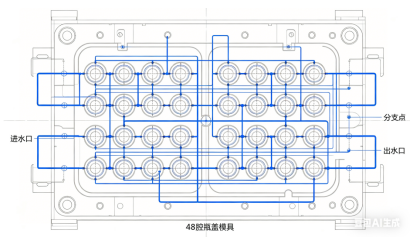
Soyuducu axını:Bütün kanallarda turbulent axını (Reynolds sayı > 5000) təmin edin. Təzyiq düşməsini hesablayın; 48 boşluqlu qəlib yüksək axın sürətini saxlamaq üçün paralel olaraq bir neçə soyutma dövrəsini tələb edə bilər.
Soyutma dövrəsinin ayrılması:Hündür qapaqlar (məsələn, idman qapaqları) üçün nüvənin yuxarı və aşağı hissələri üçün ayrı sxemlər ovallığı aradan qaldıra bilər.

5. Məsələnin Tədqiqi: 48-Boşluqlu Qazlı Alkoqolsuz İçki Qapağı Kalıbı
Çağırış:Böyük bir içki şirkətinə 28 mm PCO 1881 CSD qapaqları (qazlı sərinləşdirici içkilər) üçün qəlib lazım idi. Hədəf dövrü: 4,2 saniyə. İllik həcm: 80 milyon qapaq. Material: PP + 5% antistatik agent.
Dizayn yanaşması:
Sınaqdan sonra nəticələr:
Öyrənilən dərslər:Nüvələrdə spiral soyutma və ardıcıl klapan qapağının birləşməsi əsas idi. Müştəri daha sonra ikinci eyni qəlib sifariş etdi və hər ikisi dəqiqədə cəmi 2500 qapaq istehsal edən iki maşında yan-yana işləyirdi.
Yüksək sürətlə işləyən yüksək kavitasiyalı qəliblər ciddi texniki qulluq tələb edir:
Nəticə
Yüksək boşluqlu, yüksək sürətli qapaqlı qəliblər injection qəlibləmə hüdudlarını aşan mühəndislik möcüzələridir. Sıxılma və ya inyeksiyanı seçməyiniz həcminizdən, qapağın mürəkkəbliyindən və investisiya imkanlarınızdan asılıdır. Enjeksiyonla qəliblənmiş qapaqlar üçün müvəffəqiyyət üç sütundadır:
48 boşluqlu CSD qapaqlı qəlib qutusu göstərir ki, düzgün dizayn və dəqiq istehsalla injeksiyon qəlibləmə sürət baxımından sıxılma qəlibləri ilə rəqabət apara bilər və eyni zamanda daha çox dizayn çevikliyi təklif edir.
Bir qəlib istehsalçısı olaraq, bu texnologiyaların mənimsənilməsi sənayemizin ən tələbkar, lakin faydalı seqmentlərindən biri olan yüksək həcmli bağlama bazarına qapılar açacaqdır.
Telefon: +86-18957424655
Mobil: +86-18957424655
E-poçt: sale@taizhoumold.com
Ünvan:No.18 Shangxian Road, Beicheng Sənaye Zonası, Huangyan District Taizhou City, Zhejiang Province, Çin
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Bütün hüquqlar qorunur.