BİZİ İZLƏ:

Xəbəri

İncə Divarlı Qablaşdırma Kalıbı Texnologiyası: Yüksək Sürətli, Sabit və Dəqiq Kalıplama üçün Çətinliklər və Həlllər

Giriş

       İncə divarlı qablaşdırma - yoğurt stəkanları, marqarin çəlləkləri, deli qabları və nazik divarlı qapaqlar - inyeksiya sənayesinin ən tələbkar seqmentlərindən birini təmsil edir. Hissə divarının qalınlığı adətən 0,25 mm-dən 1,0 mm-ə qədər dəyişir, axın uzunluğu-qalınlıq nisbətləri çox vaxt 200:1-dən çox olur. Döngə vaxtları saniyələrlə ölçülür (adətən 3-8 saniyə) və illik istehsal həcmi tez-tez hər qəlib üçün 10 milyon hissədən çox olur.

        Yüksək kavitasiyalı qablaşdırma qəliblərində ixtisaslaşan təcrübəli qəlib ustası olaraq, nazik divarlı qəlibləmə zamanı kiçik dizayn qüsurlarının necə fəlakətli ola biləcəyini görmüşəm. 5% qapı balanssızlığı bəzi boşluqların həddindən artıq dolu olması, digərlərinin isə qısa olması deməkdir. 5°C-lik soyutma fərqi hissələrin saatda 1000 hissə ilə yararsız hala düşməsinə səbəb ola bilər.

        Bu article yüksək performanslı nazik divarlı qablaşdırma qəliblərinin layihələndirilməsi və istehsalının əsas texniki aspektlərinə diqqət yetirir. İstər nazik divarlı qablar, qapaqlar və ya stəkanlar düzəldirsinizsə, bu prinsipləri başa düşmək sizə kömək edəcəkdir.daha sürətli dövrələrə, daha yaxşı hissə keyfiyyətinə və daha uzun qəlib ömrünə nail olursunuz.

1. Nazik divarlı qəliblər üçün material seçimi

       İncə divarlı qəlibləmə qəlibləri ekstremal şəraitə məruz qoyur: çox yüksək inyeksiya təzyiqləri (2000 bara qədər), sürətli qızdırma və soyutma dövrləri və yüksək sürətli ərimə axını.

       Tövsiyə olunan qəlib poladları:

Stesinif
Sərtlik
Əsas Xüsusiyyətlər
Tipik Tətbiq
H13 / 1.2344 / SKD61
48-52 HRC
Yüksək möhkəmlik, good termal yorğunluq müqaviməti
Özək və boşluq lövhələri, ümumi nazik divarlı qəliblər
Paslanmayan 1.2316 / S136
48-52 HRC
Qida ilə təmasda olan tətbiqlər üçün korroziyaya davamlılıq
Turşu və ya yaş məhsullar üçün qablaşdırma
DC53
58-62 HRC
Yüksək doldurulmuş materiallar üçün üstün aşınma müqaviməti
>30% doldurucu ilə PP emal edən yüksək kavitasiyalı qəliblər

       Əsas mülahizə: Həddindən artıq yüksək kavitasiya (məsələn, 64 və ya 96 boşluq) üçün qəlib əsasının özü yüksək möhkəmlikli poladdan (məsələn, P20 əvvəlcədən bərkimiş və ya 1.2738) hazırlanmalıdır ki, boşqab əyilmədən enjeksiyon təzyiqinə tab gətirsin.


2. Hot Runner Sistemi Dizaynı

       İsti qaçış hər hansı bir nazik divarlı qablaşdırma qəlibinin ürəyidir. Mükəmməl tarazlıq, minimal təzyiq düşməsi və dəqiq temperatur nəzarəti ilə eyni vaxtda əriməni hər bir boşluğa çatdırmalıdır.

       Kritik dizayn elementləri:

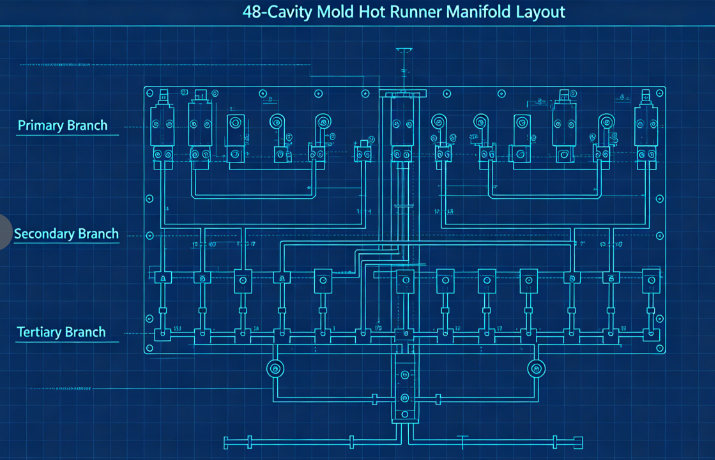
        a) Balanslaşdırılmış axın kanalları: Çox boşluqlu qəliblər (adətən 32, 48, 64 və ya 96 boşluqlar) üçün təbii balanslaşdırma vacibdir. Bu o deməkdir ki, hər bir boşluq eyni axın uzunluğuna malikdir. Tipik tərtibat, hamısı eyni ölçülərdə işlənmiş əsas manifolddan, ikincil manifoldlardan və üçüncü budaqlardan istifadə edir.

        b) Darvazanın növü və yeri: Nazik divarlı konteynerlər üçün ən çox yayılmış qapı növləri bunlardır: Kənar qapılar (düz yan divarı olan hissələr üçün) Valf qapıları (difraqmalar və ya birbaşa dibə daxil olmaq üçün) Sualtı qapılar (darvaza izləri olmadan təmiz hissə ayırmaq üçün) Darvazanın ölçüləri düzgün olmalıdır - çox kiçik, istilik və degradasiya; çox böyükdür və qapının izləri qəbuledilməz olur. İncə divarlı fincanlar üçün tipik qapı ölçüləri diametri 0,8 mm-dən 1,5 mm-ə qədərdir.

        c) İstilik balansı: Hər bir nozzin müstəqil temperatur nəzarəti olmalıdır. İsti nöqtələrin və ya soyuq şlakların qarşısını almaq üçün manifold kanalları bərabər şəkildə qızdırılmalıdır (ikili zonalı və ya üç zonalı qızdırıcılardan istifadə etməklə).

3. Boşluq və Əsas Dizayn

       Ardıcıl divar qalınlığına nail olmaq üçün nazik divarlı hissələr son dərəcə dəqiq boşluq və əsas ölçülər tələb edir.

       Əsas mülahizələr:

        a) Divar qalınlığının paylanması: ±0,02 mm daxilində vahid divar qalınlığını qoruyun. Qalınlıq dəyişiklikləri diferensial soyutma və əyilmə yaradır. Poladı kəsməzdən əvvəl dizaynı optimallaşdırmaq üçün qəlib axını analizindən istifadə edin.

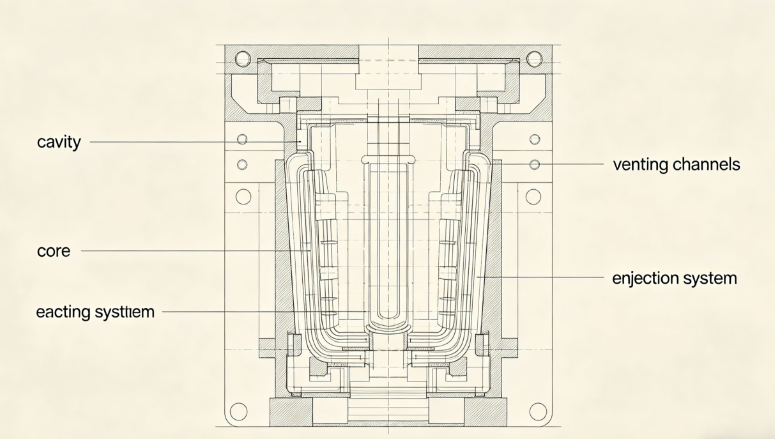
        b) Havalandırma: Nazik divarlı qəlibləmə yüksək sürətli inyeksiyadan istifadə edir (çox vaxt 200–500 mm/s). Boşluqda sıxılmış hava dərhal çıxmalıdır. Tövsiyə olunan havalandırma dərinlikləri: PS və ya PET üçün PP0,01–0,02 mm üçün 0,02–0,03 mm

Havalandırma delikləri doldurmaq üçün son nöqtədə, ayırma xətti boyunca və ejektor sancaqlarının ətrafında yerləşdirilməlidir.c) Çəkiliş bucaqları: İncə divarlı hissələr üçün hər tərəfə minimum 1° hava axını tövsiyə olunur (dərin qablar üçün 1,5-2°). Qeyri-kafi qaralama cızma, vakuum kilidi və atma problemlərinə səbəb olur.

        d) Səthi bitirmə: Aydın və ya parlaq hissələr üçün boşluq səthləri SPI A-1 (güzgü) bitirməsini tələb edir; qeyri-şəffaf süd qabları üçün SPI B-1 (600 qum) kifayətdir.

4. Soyutma sisteminin dizaynı

        İncə divarlı qəlibləmədə soyutma dövriyyə müddətində üstünlük təşkil edir - adətən ümumi dövrün 60-80%-ni təşkil edir. Səmərəli soyutma yüksək məhsuldarlığın açarıdır.

       Dizayn prinsipləri:

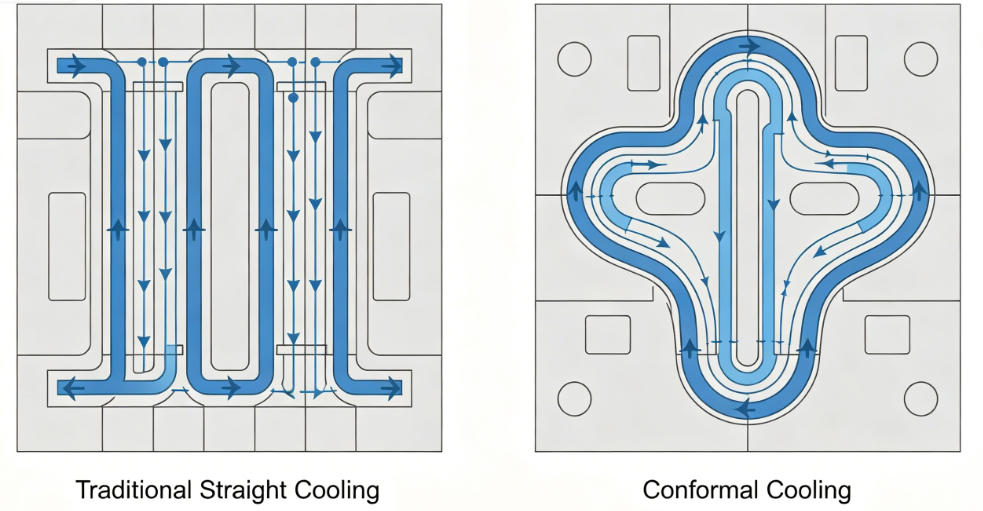
        a) Konformal soyutma: Ənənəvi düz qazılmış soyutma kanalları çox vaxt boşluq səthindən çox uzaqdır. Konformal soyutma kanalları - hissənin konturunu izləyən - soyutma müddətini 30-50% azalda bilər. Onlar adətən 3D çap və ya əyri kanalları olan əlavələrin CNC emalından istifadə etməklə yaradılır.

        b) Soyutma kanalının parametrləri:

  • Diametri: 8-12 mm
  • Boşluğun səthindən məsafə: 1,5-2,0 dəfə kanal diametri
  • Kanallar arasında boşluq: 3-4 dəfə kanal diametri
  • Soyuducu axını: turbulent axın (Reynolds sayı >5000)

        c) Yüksək effektiv soyutma: Məkanın məhdud olduğu yerlərdə qabarcıqlar və ya tıxaclardan istifadə edin. Hündür nüvələr üçün spiral soyuducu əlavələr və ya istilik boruları quraşdırın.

        d) Soyutma dövrəsinin ayrılması: Boşluq və nüvə plitələri üçün müstəqil sxemlər müxtəlif axın sürətləri və temperaturlara hissələrin buraxılmasını optimallaşdırmağa və əyilmələri minimuma endirməyə imkan verir.

5. Ejeksiyon sistemi

       İncə divarlı hissələrin sərtliyi azdır və boşalma zamanı asanlıqla deformasiya edilə bilər. Boşaltma sistemi yumşaq, lakin etibarlı olmalıdır.

       Dizayn tövsiyələri:

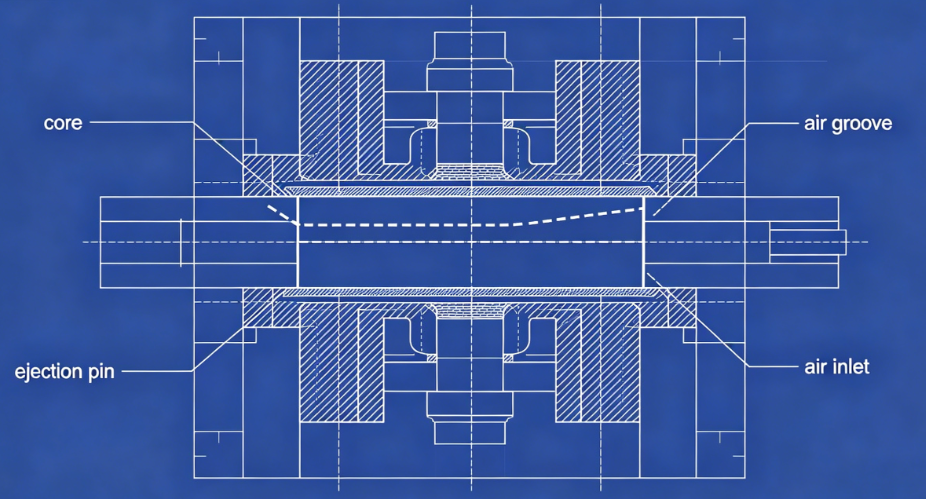
       a) Hava atma: Bir çox nazik divarlı qablar (xüsusilə fincanlar) üçün hava yardımlı ejeksiyon idealdır. Sıxılmış hava (2-4 bar) nüvə ilə hissə arasına mikro yivlər və ya məsaməli əlavələr vasitəsilə daxil olur, hissəni nüvədən çıxarır.

       b) Striptizator lövhəsi: Alt kəsikləri və ya dərin yan divarları olan hissələr üçün mexaniki soyma lövhəsi hissənin bütün perimetri boyunca bərabər boşalma qüvvəsini təmin edir.

       c) Ejektor sancaqları: Sancaqlar qaçınılmaz olduqda, qabırğalara və ya gizli səthlərə yerləşdirilən çoxlu kiçik diametrli sancaqlardan (2-3 mm) istifadə edin. Görünən izlər buraxan böyük sancaqlardan çəkinin.

       d) Vaxt: Boşaltma ardıcıllığı yalnız deformasiyanın qarşısını almaq üçün hissə kifayət qədər soyuduqdan sonra başlamalıdır. Kalıbı açdıqdan sonra qısa bir sərin gecikmədən istifadə edin.

6. Emal Mülahizələri

       Hətta ən yaxşı qəlib də düzgün proses parametrləri olmadan yaxşı hissələr istehsal edə bilməz. İncə divarlı qəlibləmə üçün əsas parametrlər:

Parametr
Tipik Aralıq
Qeydlər
Enjeksiyon sürəti
200–500 mm/s
Yüksək sürət donmadan əvvəl nazik hissələri doldurur
Enjeksiyon təzyiqi
1200-2000 bar
Axın müqavimətini aradan qaldırmaq üçün tələb olunur
Ərimə temperaturu
190–240°C (PP), 230–280°C (PS)
Özlülük üçün optimallaşdırın
Kalıbın temperaturu
10-25 ° C (soyuq qaçış) və ya 30-60 ° C (isti qaçış)
Balanslaşdırılmış soyutma
Arxa təzyiq
5-15 bar
Plastikləşmənin tutarlılığı üçün
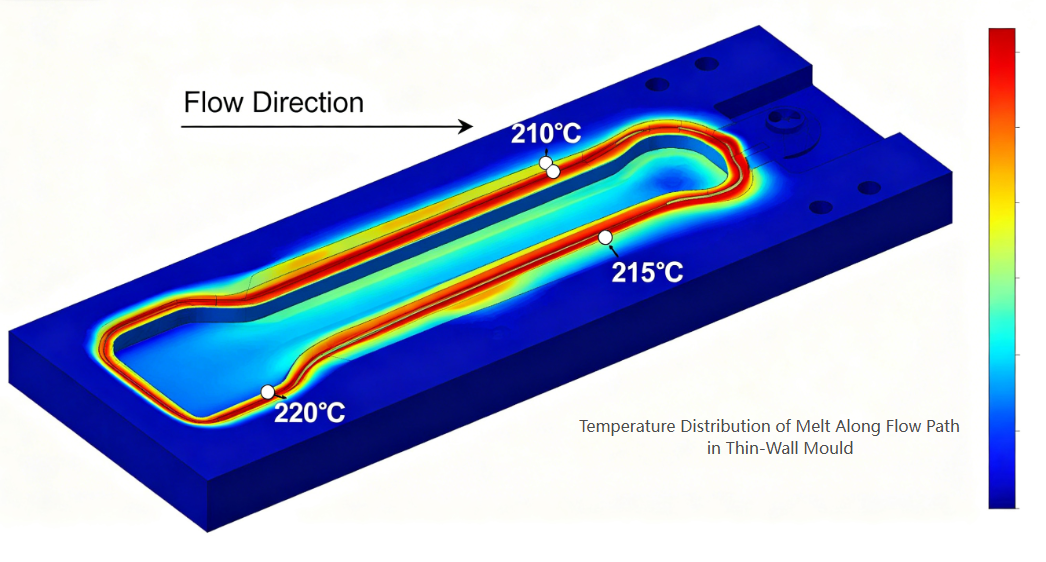
        Əhəmiyyətli: Nazik divarlı qəlibləmə tez-tez yüksək kəsmə sürətlərindən istifadə edir, bu da əhəmiyyətli kəsmə istiliyinə səbəb olur. Qapıdakı faktiki ərimə temperaturu barel təyin olunmuş temperaturdan 20-40°C yüksək ola bilər. Kalıp materiallarını və qapı dizaynını seçərkən bunu nəzərə alın.


7. Ümumi qüsurlar və təsirlərin azaldılması

Qüsur
Kalıpla əlaqəli səbəb
Həll
Qısa kadrlar
Yetərsiz havalandırma və ya kiçik ölçülü qapılar
Axın son nöqtələrində havalandırma delikləri əlavə edin; qapıları böyütmək
Döyüş səhifəsi
Qeyri-bərabər soyutma və ya balanssız doldurulma
Soyutma vahidliyini yaxşılaşdırmaq; balans qaçışları
Sink izləri
Zəif qapı yeri və ya qeyri-kafi qablaşdırma
Qapını qalın hissəyə köçürün; qablaşdırma vaxtını əlavə edin
Darvazanın izi çox hündür
Darvazanın dizaynı düzgün deyil
Vana qapısına və ya sualtı qapıya keçin
Nüvəyə yapışmaq
Qeyri-kafi qaralama və ya hava atma nasazlığı
Qaralamanı artırın; təmiz hava yivləri
Yanıq izləri
Qeyri-adekvat havalandırma
Material sərhədləri daxilində havalandırma deliklərini dərinləşdirin

Case Study: 48-Boşluq Qatıq Kuboku Kalıbı

        Challenge: Müştəri 150 ml qatıq fincanları üçün 48 boşluqlu qəlib tələb etdi (PP, 0,45 mm divar qalınlığı, 4 saniyəlik dövr, illik20 milyon hissə tələb olunur).

        Görülən tədbirlər:

  • Təxminən H13 (1.2344) ESR istifadə edilmişdirtermal yorğunluq müqaviməti üçün cisimlər və nüvələr.
  • Vana qapıları ilə tam balanslaşdırılmış 48 boşluqlu isti qaçış qurğusu dizayn edilmişdir.
  • Həm boşluqda, həm də əsas lövhələrdə tətbiq olunan konformal soyutma kanalları (əlavə olaraq hazırlanmış əlavələr).
  • Nüvələrdə 0,02 mm-lik hava yivləri olan hava atma sistemi əlavə edildi.
  • Qapı yerlərini və havalandırmanı optimallaşdırmaq üçün qəlib axını təhlilindən istifadə edilmişdir.

        Nəticələr:

  • Aardıcıl doldurma (±boşluqlar arasında 2% çəki dəyişikliyi)
  • Soyutma müddəti 2,8 saniyədən 1,6 saniyəyə endirildi (ümumi dövr3.9s)
  • Qüsur dərəcəsi <0,3%
  • Kalıp 30 milyondan çox hissə istehsal etmişdirəsaslı təmir yoxdur
Nəticə

       Nazik divarlı qablaşdırma qəlib texnologiyası enjeksiyon qəlib mühəndisliyinin zirvəsini təmsil edir. Yüksək kavitasiya, ikinci dövrələr və sıfır qüsurlu istehsal tələbləri qəlib dizaynının bütün aspektlərini həddi aşmağa məcbur edir. Uğurlu nazik divar qəlibləri tələb edir:

Boşluq/nüvə emalında dəqiqlik (±0,01 mm)

Bisti axın kanallarında boşluq

Konformal soyutmada səmərəlilik

Ejeksiyon sistemlərində etibarlılıq

Maddi davranış və proses dinamikasını başa düşmək

       Fvə ya qabaqcıl dizayn alətlərinə və dəqiq istehsala sərmayə qoymaq istəyən qəlib istehsalçıları üçün nazik divarlı qablaşdırma sektoru həm texniki çətinliklər, həm də biznesin inkişafı baxımından böyük imkanlar təklif edir.

Əlaqədar Xəbərlər
Mənə bir mesaj buraxın
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız. Məxfilik Siyasəti
Rədd edinQəbul edin