Injection qəlibləmə qüsurları çox vaxt sinir bozucu olur. Bir hissə lavabo, əyilmə, yanma izləri və ya qısa atışlarla çıxdıqda, bir çox istehsal menecerlərinin ilk reaksiyası maşın parametrlərini - temperaturu, təzyiqi, enjeksiyon sürətini və ya soyutma vaxtını tənzimləməkdir. Bu düzəlişlər bəzən kömək etsə də, kök səbəb çox vaxt daha dərindədir: qəlibin özündə.
Təcrübəli qəlib ustası kimi mən saysız-hesabsız halların şahidi olmuşam ki, həftələr parametrlərin tənzimlənməsinə sərf olunub, ancaq qəlib dizaynının əsl günahkar olduğunu tapmaq üçün. Həqiqət budur ki,yaxşı dizayn edilmiş qəlib hətta geniş emal pəncərəsi ilə keyfiyyətli hissələri istehsal edə bilər; keyfiyyətsiz dizayn edilmiş qəlib, maşının nə qədər incə sazlanmasından asılı olmayaraq, heç vaxt ardıcıl keyfiyyət yaratmayacaq.
Bu məqalə ümumi injection qəlibləmə qüsurlarının kiflə əlaqəli səbəblərinə diqqət yetirir. Bu əlaqələri başa düşmək qəlib istehsalçılarına və enjeksiyon tökmə istehsalçılarına daha effektiv əməkdaşlıq etməyə imkan verir - müvəqqəti düzəlişlər tətbiq etmək əvəzinə problemləri mənbədə həll edir.
Nə kimi görünür: Kalıbın boşluğu tam doldurulmayıb; hissənin kənarları yoxdur və ya yuvarlaqlaşdırılıb.
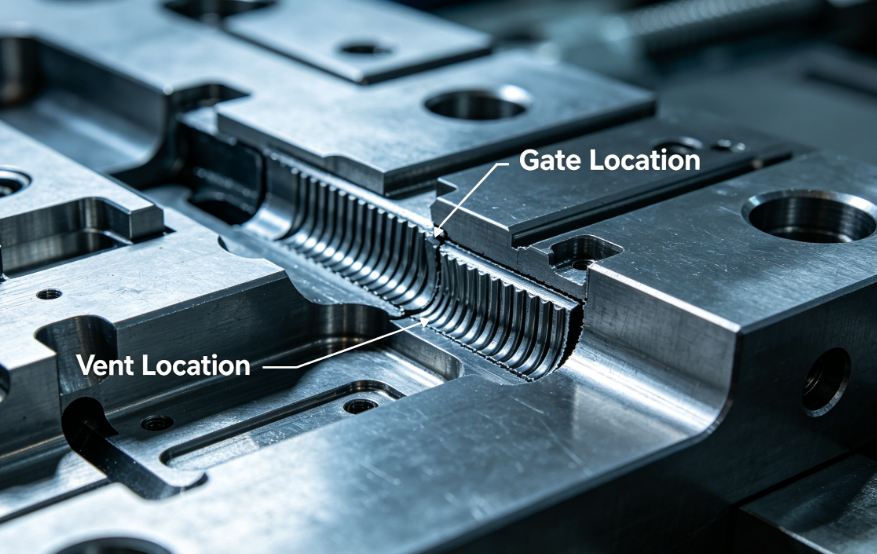
Kalıpla əlaqəli səbəblər:
Həll yolları:
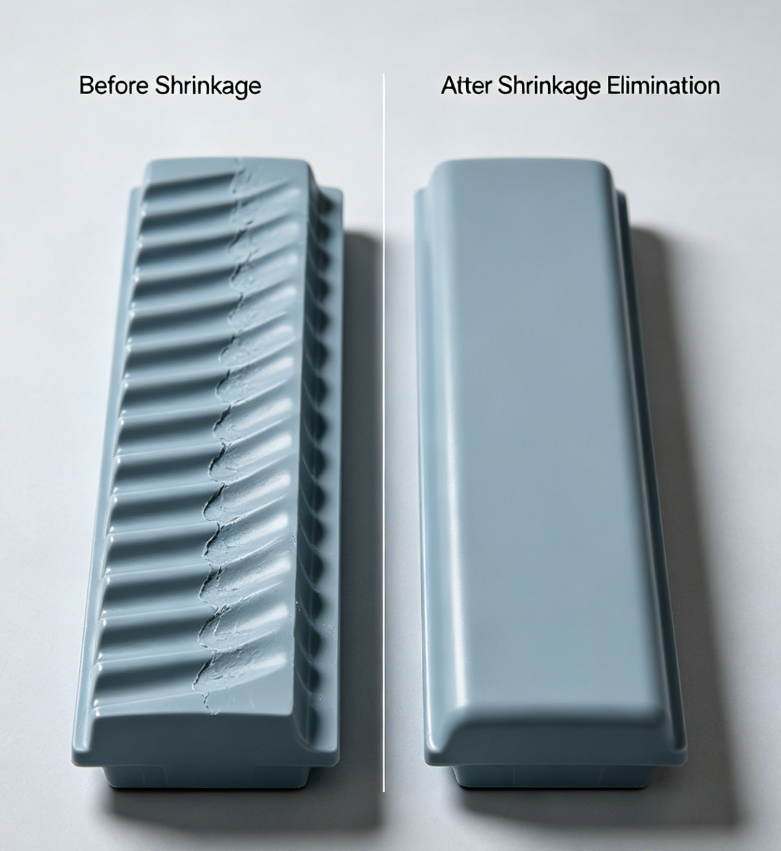
Nə kimi görünür: Səthi çökəkliklər, adətən qalın qabırğaların və ya bossların üstündə.
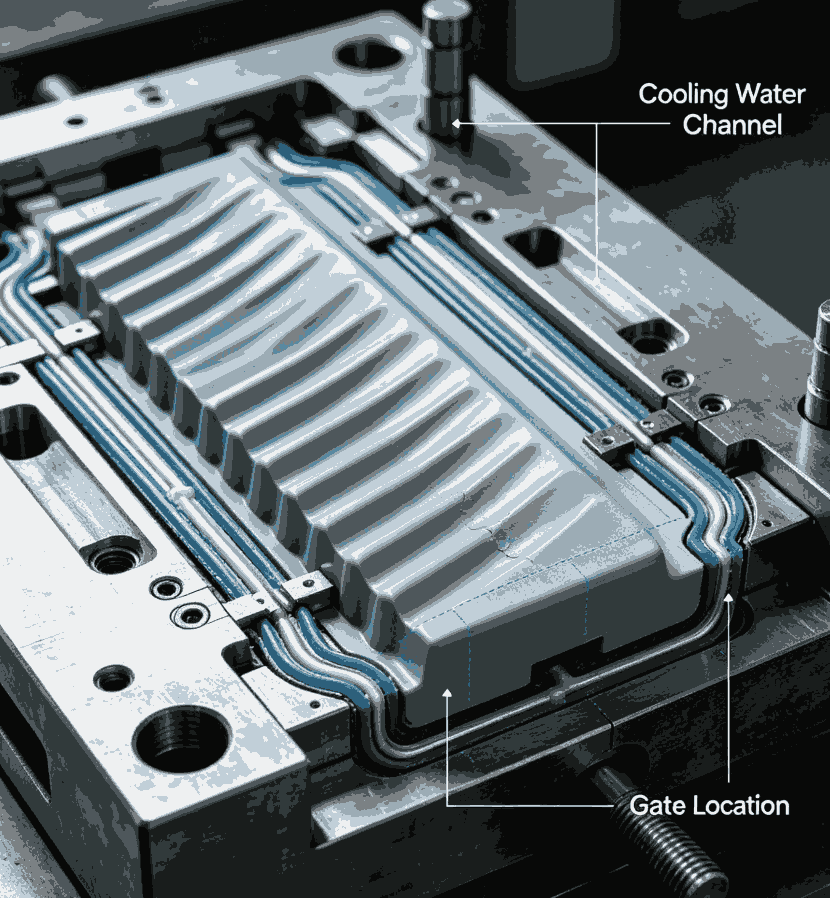
Kalıpla əlaqəli səbəblər:
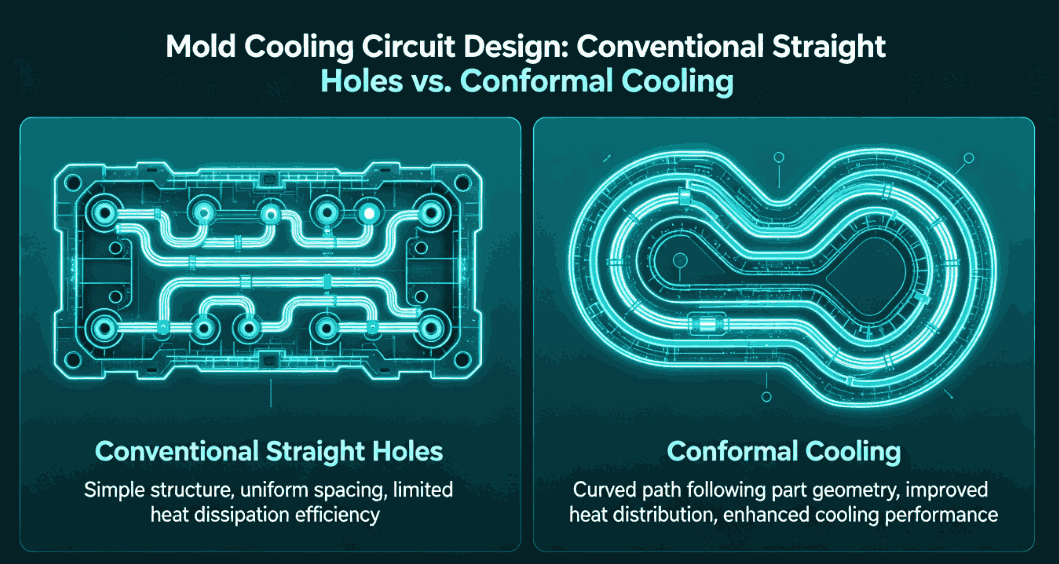
Həll yolları:

Nə kimi görünür:Ejeksiyondan sonra hissə burulmuş, əyilmiş və ya qeyri-bərabərdir.
Kalıpla əlaqəli səbəblər:
Həll yolları:
Nə kimi görünür:Qəhvəyi və ya qara yanma izləri, adətən axının sonunda və ya dərin qabırğalarda.
Kalıpla əlaqəli səbəblər:
Həll yolları:
Nə kimi görünür:Ayrılıq xəttində, ejektor pin deliklərində və ya sürüşmə qapaqlarında nazik artıq plastik.
Kalıpla əlaqəli səbəblər:
Həll yolları:
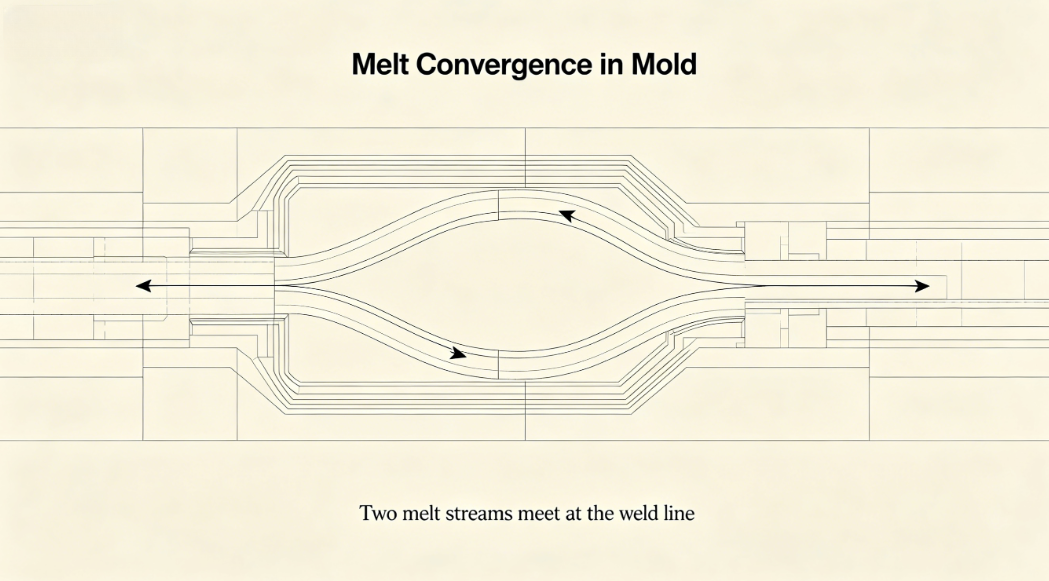
Nə kimi görünür:İki axın cəbhəsinin kəsişdiyi yerdə görünən xətlər; tez-tez zəiflik ilə müşayiət olunur.
Kalıpla əlaqəli səbəblər:
Həll yolları:
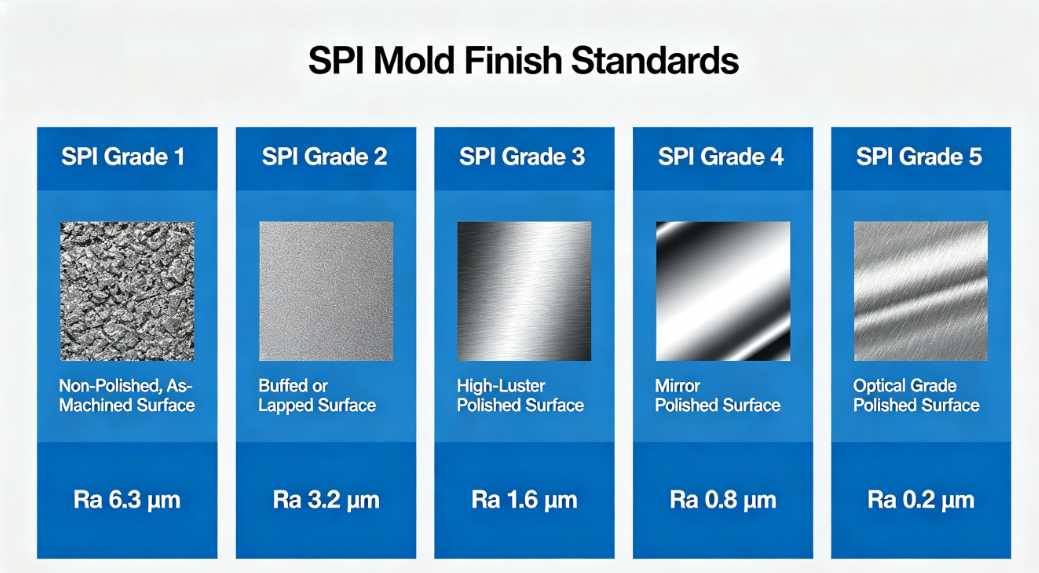
Nə kimi görünürlər:Hissə səthində zolaqlar, dalğalı naxışlar və ya darıxdırıcı sahələr.
Kalıpla əlaqəli səbəblər:
Həll yolları:
Nə kimi görünür:Ejektor sancaqlarının hissəyə toxunduğu yerlərdə qaldırılmış və ya batmış işarələr.
Kalıpla əlaqəli səbəblər:
Həll yolları:
32 boşluqlu qələm lüləsi qəlibi istehsal edən müştəri klipin əlavə sahəsində davamlı əyilmə və çökmə izlərinin olduğunu bildirdi. Heç bir təkmilləşmədən iki həftəlik maşın parametrlərinin düzəlişlərindən sonra biz qəlibə baxış keçirdik.
Tapıntılar:
Görülən tədbirlər:
Nəticələr:
Çarpışma 80% azaldı; lavabo izləri aradan qaldırıldı. İstehsal qırıntıları nisbəti 12%-dən 2%-ə düşüb.
Enjeksiyon qəlibləmə qüsurları ilə qəlib arasındakı əlaqə birbaşa və çox vaxt üstünlük təşkil edir. Proses parametrləri bəzən kiçik qəlib problemlərini kompensasiya edə bilsə də, əsas həll yaxşı qəlib dizaynındadır - düzgün qapaq, balanslaşdırılmış soyutma, adekvat havalandırma, möhkəm boşalma və düzgün çəkilmə bucaqları.
Bir qəlib istehsalçısı olaraq, bizim məsuliyyətimiz maşına uyğun olan qəlibi çatdırmaqdan kənara çıxır. Biz xüsusi material və hissənin həndəsəsi üçün bağışlayan, möhkəm və optimallaşdırılmış qəliblər hazırlamalıyıq. Enjeksiyon qəlibçiləri üçün kiflə əlaqəli bu səbəbləri başa düşmək problemlərin daha effektiv həllinə və qəlib təchizatçıları ilə daha yaxşı ünsiyyət qurmağa imkan verir.
Davamlı bir qüsurla qarşılaşdığınız zaman, maşının idarəedicilərinə toxunmazdan əvvəl soruşun: Səbəb qəlib ola bilərmi?
Telefon: +86-18957424655
Mobil: +86-18957424655
E-poçt: sale@taizhoumold.com
Ünvan:No.18 Shangxian Road, Beicheng Sənaye Zonası, Huangyan District Taizhou City, Zhejiang Province, Çin
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Bütün hüquqlar qorunur.